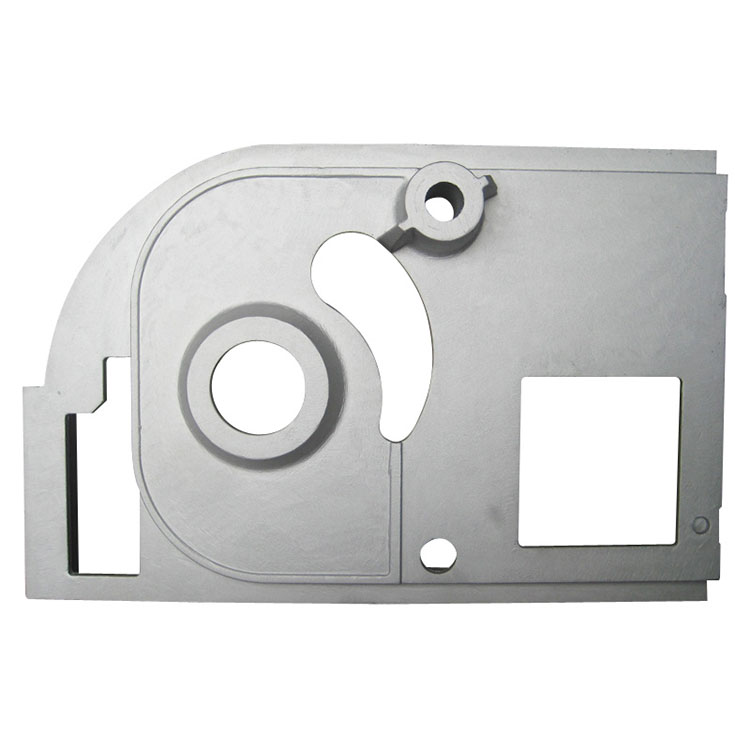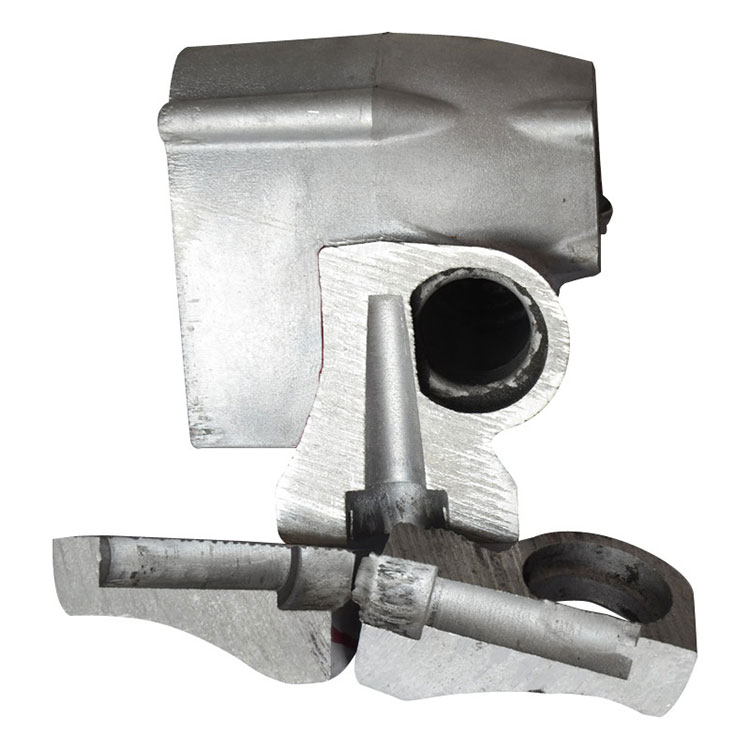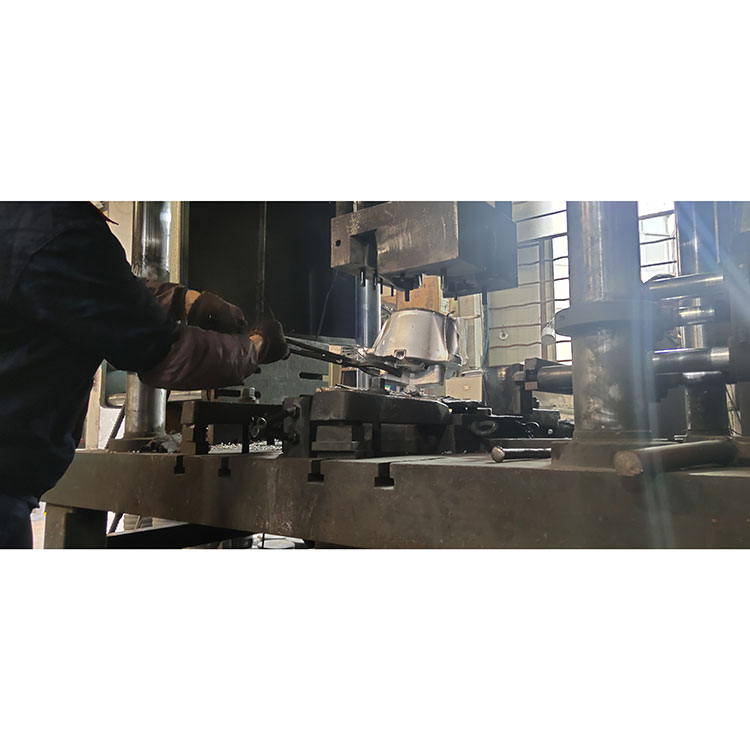
Som en erfaren produsent av aluminiumsstøping,XuxinggirLavtrykksstøpingløsninger for industrielle applikasjoner som krever kontrollert metallfylling, jevn kvalitet og pålitelig mekanisk ytelse. Å forstå denne prosessen hjelper ingeniører og innkjøpsteam å velge riktig produksjonsmetode for krevende komponenter.
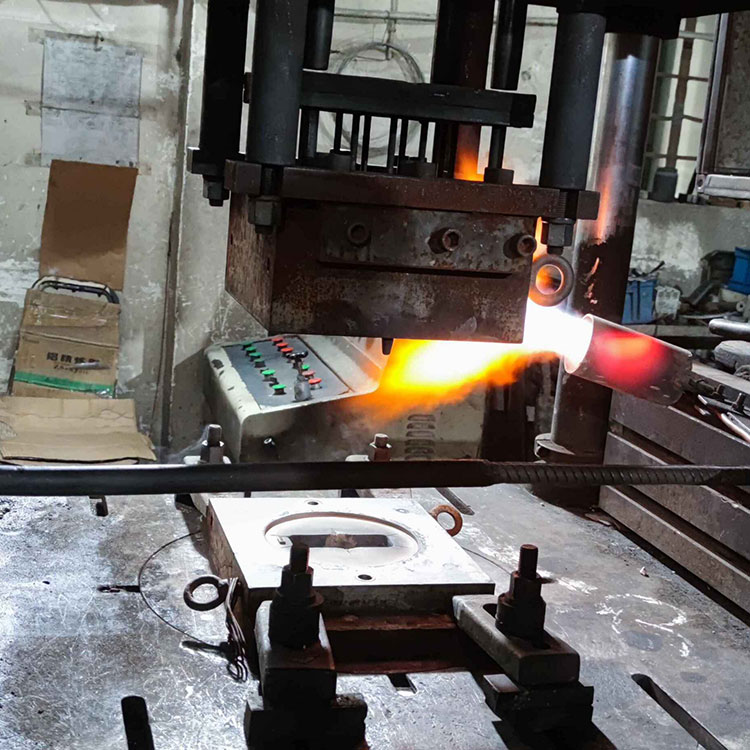
Lavtrykksstøping er en metallformingsprosess som bruker kontrollert gasstrykk for å skyve smeltet aluminiumslegering fra en forseglet holdeovn inn i en permanent form. I motsetning til gravitasjonsstøping, muliggjør denne metoden kontrollert fylling nedenfra og opp og fortsatt trykkmating under størkning. Disse egenskapene bidrar til å redusere turbulens, minimere visse støpefeil, forbedre materialutnyttelsen og støtte produksjonen av komponenter med konsekvente mekaniske egenskaper. Vanlige bruksområder inkluderer bilhjul, sylinderhoder, motorkomponenter, impellere og industrielle deler. Denne guiden forklarer hvordan prosessen fungerer, dens fordeler og begrensninger, materialvalg, kvalitetskontroll og faktorene kjøpere bør vurdere når de velger en støpeleverandør.
2. Hvordan fungerer produksjonsprosessen?
3. Hva er de viktigste fordelene?
4. Hvilke industrier bruker lavtrykksstøping?
5. Hvilke materialer er egnet?
6. Hvordan er det sammenlignet med andre støpemetoder?
7. Hva bestemmer støpekvaliteten?
8. Hvordan bør du velge en leverandør av støpegods?
Lavtrykksstøping, vanligvis forkortet som LPDC, er en permanent formstøpeteknikk der relativt lavt gasstrykk tvinger smeltet metall oppover gjennom et stigerør og inn i et formhulrom. Metallet fyller hulrommet på en kontrollert måte og forblir under trykk mens størkning finner sted.
Aluminiumslegeringer er mye brukt i denne prosessen fordi de tilbyr en nyttig kombinasjon av lav vekt, korrosjonsmotstand, termisk ledningsevne og mekanisk styrke. Prosessen er spesielt egnet for komponenter som krever strukturell integritet og repeterbar produksjonskvalitet.
I motsetning til konvensjonell gravitasjonsstøping, som først og fremst er avhengig av gravitasjon for å flytte smeltet metall inn i formen, gir LPDC aktiv kontroll over fyllingsprosessen. Sammenlignet med høytrykksstøping, bruker den generelt lavere fyllingshastigheter og lavere injeksjonstrykk.
I henhold til Xuxings lavtrykksstøpeinformasjon er kontroll av metalltemperatur, formtemperatur, fyllingshastighet og trykkholdetid avgjørende for å oppnå solide aluminiumsstøpegods.
Lavtrykksstøpeprosessen involverer flere koordinerte stadier. Hvert trinn påvirker den endelige komponentens tetthet, dimensjonsnøyaktighet, overflatetilstand og mekaniske egenskaper.
Aluminiumslegering smeltes og bringes til en passende temperatur. Operatører må håndtere smelterens renslighet og temperatur for å redusere risikoen for oksidinneslutninger, hydrogenrelatert porøsitet og for tidlig størkning.
Det smeltede metallet holdes i en forseglet ovn under dysen. Kontrollert gasstrykk, vanligvis tilført av trykkluft eller et passende inertgasssystem, skyver metallet oppover gjennom et stigerør inn i formhulen.
Fylling nedenfra og opp bidrar til å redusere turbulensen forbundet med ukontrollert helling. Den faktiske trykkprofilen avhenger av legeringen, formgeometrien, løftehøyden og komponentkravene.
Etter at formhulrommet er fylt, opprettholdes trykket for å hjelpe til med å mate flytende metall inn i områder som fortsatt stivner. Riktig trykktiming støtter retningsbestemt størkning og kan redusere krympingsrelaterte defekter.
Når støpen har stivnet tilstrekkelig, slippes trykket og formen åpnes. Komponenten fjernes, og nødvendig trimming, varmebehandling, maskinering eller overflatebehandling utføres.
Inspeksjonsmetoder velges i henhold til delens funksjon og tegningskrav. Dimensjonsmåling, visuell inspeksjon, mekanisk testing og radiografisk undersøkelse kan brukes når det er hensiktsmessig.
LPDC er verdsatt for sin balanse mellom metallflytkontroll, støpeintegritet og produksjonseffektivitet. Dens viktigste fordeler inkluderer følgende.
Disse fordelene er ikke automatiske. Legeringsrenhet, formdesign, temperaturstyring, kjøleforhold og prosessovervåking må alle kontrolleres for å oppnå de nødvendige resultatene.
Lavtrykksstøping er mye brukt for aluminiumskomponenter der styrke, dimensjonskonsistens og pålitelig intern kvalitet er viktig.
Typiske bruksområder inkluderer aluminiumshjul, sylinderhoder, motorkomponenter, fjæringsdeler og utvalgte strukturelle komponenter. Disse delene kan kreve en kombinasjon av redusert vekt, tretthetsmotstand og pålitelig ytelse under gjentatt belastning.
Industrielt utstyrsprodusenter bruker støpte aluminiumshus, impellere og andre komponenter som drar nytte av kontrollert fylling og produksjon i nesten nettform. Avhengig av design, kan støping redusere maskineringen som kreves sammenlignet med å produsere en del helt fra solid lager.
Pumpekomponenter, impellere og relaterte deler kan dra nytte av prosessen når deres geometri og legeringskrav er passende. Ytterligere maskinering og trykk- eller lekkasjetesting kan være nødvendig for komponenter som er utsatt for væsker eller driftstrykk.
Komplekse støpegods med indre passasjer kan produseres ved bruk av egnede sandkjerner eller andre kjernesystemer. Disse funksjonene lar ingeniører lage geometrier som ville være vanskelige eller dyre å produsere gjennom maskinering alene.
Aluminiumslegeringer er blant de vanligste materialene som brukes til LPDC. Den passende karakteren avhenger av komponentens styrkekrav, duktilitet, korrosjonsmotstand, varmebehandlingsbehov og driftsmiljø.
| Materiale eller legering | Typiske egenskaper | Potensielle bruksområder |
|---|---|---|
| A356 aluminiumslegering | God støpeevne, korrosjonsbestandighet og potensial for varmebehandling | Bilhjul, strukturelle komponenter og utvalgte maskindeler |
| Al-Si-Mg aluminiumslegeringer | Nyttig kombinasjon av styrke, støpbarhet og varmebehandlingsrespons | Tekniske komponenter som krever mekanisk ytelse |
| Andre egnede aluminiumslegeringer | Egenskaper varierer i henhold til sammensetning og prosessforhold | Tilpassede støpegods designet for spesifikke servicekrav |
A356 vurderes ofte for applikasjoner som krever en balanse mellom styrke og duktilitet. Legeringsbetegnelse alene garanterer imidlertid ikke endelige egenskaper. Kjemisk sammensetning, støpeforhold, varmebehandling og inspeksjonsresultater påvirker alle ytelsen.
Før produksjon bør kjøpere bekrefte den nøyaktige legeringsspesifikasjonen, gjeldende materialstandarder, nødvendige mekaniske egenskaper og eventuell etterstøpingsbehandling med produsenten.
Ulike støpeteknologier tjener forskjellige produksjonsmål. Det beste valget avhenger av komponentgeometri, årlig etterspørsel, materialkrav, verktøyinvesteringer og akseptable defektnivåer.
| Sammenligningsfaktor | Lavtrykksstøping | Høytrykkspressestøping | Gravity Die Casting |
|---|---|---|---|
| Metallfylling | Kontrollert trykk nedenfra | Høyhastighetsinjeksjon under høyt trykk | Primært drevet av tyngdekraften |
| Typiske styrker | Kontrollert fylling og potensial for solide strukturelle støpegods | Høy produksjonshastighet og komplekse tynnveggede former | Relativt enkel prosess og verktøyarrangement |
| Produksjonshastighet | Generelt moderat til sakte | Generelt rask | Generelt moderat |
| Materialutnyttelse | Ofte gunstig, avhengig av formdesign | Avhenger av løperdesign og gjenvinningspraksis | Avhenger av port- og fôringsdesign |
| Varmebehandling | Mulig for egnede legeringer og lydstøpegods | Begrenset av porøsitet og prosessforhold for noen bruksområder | Mulig for passende legeringer og støpekvalitet |
| Typiske applikasjoner | Hjul og strukturelle aluminiumsdeler | Hus, braketter og høyvolumskomponenter | Generelle aluminiumskomponenter og industrielle deler |
LPDC er ikke automatisk overlegen alle alternativer. Høytrykkspressstøping kan være å foretrekke når rask produksjon og tynne vegger prioriteres. Gravity dysestøping kan tilby en enklere rute for passende komponenter. Ingeniører bør sammenligne de fullstendige produksjonskravene i stedet for å velge en prosess basert på én parameter.
For ytterligere evaluering, se Xuxings produksjonsressurser for aluminiumsstøping og gjennomgå egnetheten til permanente formstøpeløsninger for den tiltenkte bruken.
Pålitelig lavtrykksstøping avhenger av samspillet mellom materialegenskaper, verktøydesign, termisk styring og produksjonskontroller. Flere faktorer fortjener spesiell oppmerksomhet.
For kritiske komponenter kan en kvalitetsplan inkludere dimensjonsrapporter, hardhets- eller strekktesting, metallografisk undersøkelse og røntgeninspeksjon. Ikke alle deler krever hver test; inspeksjonsplanen skal gjenspeile tegningen, servicebetingelsene og kundespesifikasjonene.
Å velge en leverandør innebærer mer enn å sammenligne det første tilbudet. Kjøpere bør verifisere om produsenten konsekvent kan produsere komponenter som oppfyller de nødvendige tekniske og kommersielle spesifikasjonene.
Xuxing, også kjent som Ningbo Yinzhou Xuxing Machinery Co., Ltd., beskriver sine produksjonsevner innen lavtrykksstøping av aluminiumslegeringer, gravitasjonsstøping, høytrykkspressstøping og sinklegeringsstøping. Selskapet rapporterer mer enn 17 års produksjonserfaring og produksjonskapasitet på over 500 deler per dag. Kjøpere bør bekrefte gjeldende kapasitet, teknisk omfang og prosjektspesifikke krav direkte med selskapet.
For å utarbeide et nøyaktig tilbud, gi leverandøren 2D-tegninger eller 3D-modeller, legeringskrav, årlig etterspørsel, toleransespesifikasjoner, forventninger til overflatefinish og eventuelle test- eller sertifiseringskrav.
Hovedformålet er å produsere metallkomponenter ved å fylle en permanent form med smeltet legering under kontrollert gasstrykk. Denne metoden kan forbedre fyllingsstabiliteten, redusere visse støpefeil og støtte produksjonen av aluminiumsdeler med konsekvente mekaniske egenskaper.
Ja. Lavtrykksstøping er mye brukt til å produsere aluminiumshjul fordi kontrollert fylling og trykkmating kan støtte god strukturell integritet og tretthetsytelse. Endelig egnethet avhenger av legeringen, hjuldesign, varmebehandling og valideringstesting.
Trykkstøping med lavt trykk bruker relativt lavt gasstrykk for å flytte smeltet metall inn i en form, vanligvis nedenfra. Høytrykkspressstøping injiserer metall raskt ved mye høyere trykk. LPDC velges ofte for strukturell integritet og varmebehandlebare legeringer, mens HPDC ofte velges for høye produksjonshastigheter og komplekse tynnveggede deler.
Ja, utvalgte aluminiumslegeringer kan gjennomgå varmebehandling, inkludert T6-behandling, dersom støpekvaliteten og legeringssammensetningen er passende. Produsenten bør verifisere prosessen, behandlingsparametere og endelige mekaniske egenskaper mot prosjektspesifikasjonene.
Viktige kostnadsfaktorer inkluderer komponentstørrelse og kompleksitet, valg av legeringer, verktøydesign, årlig bestillingsmengde, produksjonssyklustid, maskinering, varmebehandling, inspeksjon og etterbehandlingskrav. Å gi fullstendige tekniske spesifikasjoner hjelper leverandørene med å utarbeide et mer pålitelig tilbud.
Gi en komponenttegning eller 3D-modell, materialkvalitet, estimert årlig volum, kritiske dimensjoner, overflatekrav, varmebehandlingsbehov og inspeksjonskriterier. Hvis delen er sikkerhetskritisk eller må tåle trykk eller utmattelsesbelastning, angi tydelig de relevante ytelseskravene.
Lavtrykksstøping tilbyr produsenter en praktisk måte å produsere aluminiumskomponenter med kontrollert metallfylling, god materialutnyttelse og potensial for pålitelig mekanisk ytelse. Effektiviteten avhenger av å velge riktig legering, optimalisere form- og trykkprofilen, kontrollere størkning og anvende passende inspeksjonsmetoder. For bilindustrien, industrimaskineri og andre krevende bruksområder er det avgjørende å evaluere hele produksjonsprosessen for å oppnå jevn kvalitet og konkurransedyktige produksjonskostnader.
Hvis du kjøper tilpassede aluminiumsstøpegods eller sammenligner støpeprosesser for et nytt prosjekt, kan Xuxing hjelpe deg med å utforske passende produksjonsalternativer. Del dine tegninger, materialkrav, målmengder og kvalitetsspesifikasjoner for å diskutere de neste trinnene.Kontakt ossi dag for å be om et tilbud og lære mer om lavtrykksstøpeløsninger skreddersydd for din applikasjon.